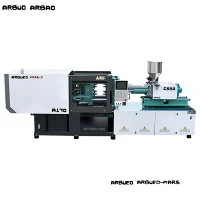
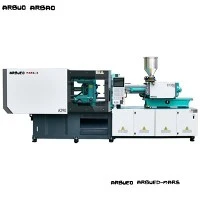
-Máy ép phun bao bì tốc độ cao
Máy ép phun tốc độ cao-này được chế tạo dành riêng cho các ứng dụng đóng gói tường mỏng-yêu cầu thời gian chu kỳ nhanh, kiểm soát phun chính xác và hoạt động liên tục 24/7. Được thiết kế với bộ phận kẹp-có độ cứng cao và hệ thống phun hỗ trợ{6}}ắc quy được tối ưu hóa, nó tạo ra các hộp đựng thực phẩm, xô có thành-mỏng mỏng, nắp đậy và bao bì y tế có độ dày thành xuống tới 0,4 mm một cách đáng tin cậy.
Bằng cách tích hợp phản ứng phun quán tính-thấp với các chuyển động thủy lực song song, hệ thống này giảm thời gian chu trình tổng thể xuống còn 2,5–5 giây tùy thuộc vào hình dạng bộ phận và thiết kế khuôn. Trọng tâm kỹ thuật tổng thể nhấn mạnh tính nhất quán của từng phát bắn, độ bền kết cấu dưới tải trọng động cao và hiệu quả sử dụng năng lượng thông qua công nghệ truyền động thủy lực-phụ trợ.
Thông số kỹ thuật chính
|
Thông số kỹ thuật |
Giá trị / Phạm vi |
Đơn vị/Lưu ý |
|
Lực kẹp |
2,000 – 5,500 |
kN (200 – 550 Tấn) |
|
Tốc độ tiêm |
300 – 800 |
mm/s (Điều khiển-tích lũy) |
|
Thời gian phản hồi tiêm |
<= 25 |
bệnh đa xơ cứng |
|
Cà vạt-Khoảng cách thanh (H x V) |
560x560 đến 880x880 |
mm |
|
Tùy chọn đường kính trục vít |
32 / 38 / 42 / 48 / 55 |
mm (Tỷ lệ L/D: 22:1 – 24:1) |
|
Tối đa. Trọng lượng cú đánh (PS) |
120 – 680 |
g |
|
Áp suất hệ thống |
17.5 – 21 |
MPa |
|
Thời gian chu kỳ khô |
1.2 – 1.8 |
s (Euromap 6) |
|
Lực đẩy / Hành trình |
60 – 120 kN / 150 – 220 mm |
Tiêu chuẩn phun song song thủy lực |
|
Hệ thống truyền động |
-bơm servo + ắc quy thủy lực |
Hệ thống phản ứng lai |
Các tính năng chính
Bộ tích lũy-Tăng tốc độ cao được hỗ trợ-:Bộ tích lũy nitơ cung cấp dòng thủy lực tức thời, đẩy tốc độ phun lên tới 800 mm/s để lấp đầy các khoang siêu mỏng trước khi quá trình đóng băng tan chảy xảy ra.
Chuyển động song song đồng bộ:Các mạch thủy lực độc lập cho phép mở, làm dẻo và đẩy trục lăn đồng thời trong quá trình phóng điện một phần, giảm tổng chi phí chu trình.
Cấu trúc trục lăn có độ cứng cao-:Phân tích phần tử hữu hạn (FEA)-các trục lăn hộp được tối ưu hóa đảm bảo phân bổ lực kẹp đồng đều, giảm thiểu độ lệch của trục lăn và kéo dài tuổi thọ lõi/khoang khuôn.
Đơn vị tiêm quán tính-Thấp:Cấu hình xi lanh phun-kép cung cấp lực đẩy dọc trục cân bằng, giảm độ rung cơ học trong các giai đoạn phun và tăng tốc dẻo hóa-cao.
Đã đóng-Hệ thống servo vòng lặp:Các van tỷ lệ thủy lực-phản ứng điện{1}}cao được ghép nối với bộ mã hóa quang học tuyến tính cung cấp phản hồi vị trí chính xác trong khoảng +/- 0.1 mm.
Nguyên lý làm việc & Cấu hình máy
Việc đúc tường mỏng-tốc độ cao yêu cầu phân phối tan chảy nhanh trước khi polyme nguội xuống dưới nhiệt độ dòng chảy của nó.
Giai đoạn hóa dẻo:Bộ truyền động servo cung cấp năng lượng cho một vít thấm nitơ chuyên dụng, chuyển đổi các viên nhựa thành dạng nóng chảy đồng nhất. Áp suất ngược được điều khiển bằng kỹ thuật số thông qua phản hồi vòng{1}}đóng.
Phí tích lũy & tiêm:Bộ tích lũy thủy lực lưu trữ áp suất trong quá trình làm mát. Khi khóa khuôn, các van tỷ lệ tốc độ cao-sẽ giải phóng năng lượng dự trữ, tăng tốc xi lanh phun để đặt tốc độ trong vòng dưới 25 mili giây.
Kẹp và buộc-Cân bằng thanh:Cơ chế chuyển đổi-năm{1}}hai điểm{2}}nặng nề khóa trục lăn. Máy đo biến dạng theo dõi độ căng của thanh-dây buộc để duy trì lực bằng nhau trên tất cả bốn thanh, loại bỏ hiện tượng nhấp nháy không đối xứng.
Phóng đồng bộ:Mạch thổi khí-hoạt động cùng với bộ phun thủy lực để giải phóng các bộ phận ngay lập tức khi trục lăn đạt khoảng trống ban ngày.
Sản phẩm-Ưu điểm kỹ thuật cụ thể
Giảm mài mòn khuôn thông qua việc kẹp cân bằng:Sự chênh lệch ứng suất của thanh giằng- vẫn duy trì ở mức dưới 3% trong toàn bộ chu kỳ kẹp, ngăn ngừa sự mài mòn đường phân chia-không đồng đều trên các khuôn chạy nóng có nhiều-khoang.
Độ dẻo ổn định trong chu kỳ nhanh:Động cơ thủy lực có-mô-men xoắn cao duy trì tính đồng nhất khi tan chảy mà không bị suy giảm nhiệt, ngay cả ở tốc độ trục vít vượt quá 300 vòng/phút.
Tiêu thụ năng lượng thấp hơn trên mỗi phần:Bơm servo dịch chuyển-có thể thay đổi giúp giảm mức tiêu thụ điện năng ở chế độ chờ từ 30% đến 55% so với hệ thống bơm dịch chuyển-cố định.
Chuyển đổi áp suất chính xác:Cảm biến vị trí tuyến tính giúp chuyển đổi nhanh chóng từ điều khiển vận tốc sang điều khiển áp suất giữ, ngăn chặn các vết lún hoặc -bị dồn quá mức trên các phần vành mỏng manh.
Ứng dụng điển hình
Bao bì Thực phẩm & Đồ uống
Hộp đựng trên tường-mỏng: Hộp đựng thực phẩm IML (Trong-Dán nhãn khuôn), hộp đựng kem và hộp đựng đồ nguội (độ dày thành 0,45 mm – 0,75 mm).
Nắp & nắp: Nắp đồ uống có độ tạo bọt cao, nắp lật- và vòi rót chai dầu yêu cầu dung sai ren chặt chẽ.
Bao Bì Công Nghiệp
Thùng & Xô: Thùng sơn từ 1L đến 20L, thùng chứa hóa chất và-thùng chứa hạng nặng cần có vành và sườn kết cấu được gia cố.
Sản phẩm y tế & dùng một lần
Vật tư tiêu hao trong phòng thí nghiệm: Đầu pipet, đĩa Petri và giá đỡ ống nghiệm được sản xuất trong điều kiện phòng sạch.
Bao bì y tế: Thùng ống tiêm, tấm chắn kim và vỏ hộp chẩn đoán.
Khả năng tương thích vật liệu
|
Loại nhựa |
Phạm vi MFI / MFR |
Ứng dụng điển hình |
Yêu cầu máy chính |
|
PP (Polypropylen) |
25 - 100 g/10 phút |
Hộp đựng thực phẩm, bồn đóng gói |
-Tốc độ phun cao, vùng sưởi ấm được tối ưu hóa |
|
HDPE |
4 - 25 g/10 phút |
Nắp, nắp, thùng công nghiệp |
Áp suất phun cao, đầu vít bền |
|
PS / GPPS |
8 - 20 g/10 phút |
Dao kéo, nắp đồ nguội trong suốt, đĩa Petri |
Áp lực giữ chính xác để tránh độ giòn |
|
THÚ CƯNG |
Độ nhớt nội tại 0.72 - 0.85 |
Khuôn phôi, thùng chứa chuyên dụng |
Bộ truyền động mô men xoắn-cao, hình dạng vít cắt-thấp |
Cách chọn/Tùy chọn cấu hình
Tính toán lực kẹp
Tính toán lực kẹp cần thiết dựa trên diện tích phần dự kiến và áp suất khoang:
Lực kẹp (kN)=Diện tích dự kiến (cm2) x Áp suất khoang (bar) x 1,15 (Hệ số an toàn)
Đối với thùng chứa có tường mỏng: Sử dụng áp suất khoang trung bình trong khoảng từ 600 bar đến 800 bar.
Đối với Bao bì Tiêu chuẩn: Sử dụng áp suất khoang trung bình trong khoảng từ 350 bar đến 500 bar.
Ma trận cấu hình máy
|
Mục tiêu sản xuất |
Lựa chọn đơn vị tiêm |
Loại vít |
Tùy chọn được đề xuất |
|
Bức tường siêu mỏng (< 0.5 mm) |
Accumulator Boosted (>600 mm/s) |
Cao lưỡng kim-Vít trộn |
Kéo lõi khí nén, van thổi khí, giao diện IML |
|
Giới hạn Cavitation-cao (32+ Cav.) |
Tốc độ cao{0}}Servo tiêu chuẩn (400 mm/s) |
Đeo-Vít thấm nitrid chịu mài mòn |
Động cơ tháo ren liên tục{0}}, áp suất ngược động |
|
Thùng kéo-sâu (10L - 20L) |
Bộ phun mô-men xoắn cao- |
Vít rào chắn hạng nặng- |
Giao diện kéo lõi thủy lực, robot gắp{0}}và-đặt |
Sản xuất & Kiểm soát Chất lượng
Gia công kết cấu:Khung máy, trục lăn và nút chuyển đổi trải qua quá trình ủ giảm ứng suất-trước khi gia công CNC để ngăn chặn sự biến dạng khung-lâu dài.
Xác minh thành phần chính xác:Các-thanh giằng và ốc vít được nối đất theo dung sai mục tiêu (+/- 0.008 mm) và được kiểm tra thông qua hệ thống CMM (Máy đo tọa độ).
Kiểm tra hệ thống thủy lực:Khối thủy lực trải qua thử nghiệm nổ áp suất ở mức 1,5 lần áp suất vận hành và kiểm tra độ sạch của chất lỏng theo tiêu chuẩn ISO 4406.
Chạy-trong thử nghiệm:Mỗi thiết bị đều hoàn thành chu kỳ chạy khô liên tục 72-giờ{2}}và thử nghiệm phun toàn tải trước khi vận chuyển, xác minh tốc độ kẹp, độ ổn định nhiệt độ và thời gian phản hồi của cảm biến.
Tùy chỉnh & Hỗ trợ OEM
Máy có thể được điều chỉnh để đáp ứng các yêu cầu về tế bào tích hợp và tiêu chuẩn tự động hóa cơ sở:
Hình học vít tùy chỉnh:Tỷ lệ L/D chuyên dụng và cấu hình chuyến bay được tối ưu hóa để trộn masterbatch màu hoặc xử lý nội dung tái chế (rPET, rPP).
Giao diện tự động hóa & robot:Giao diện được tiêu chuẩn hóa Euromap 67 và Euromap 73 cho phép kết nối cắm{2}}và-chạy với rô-bốt IML{4}}đầu vào bên cạnh, cánh tay đòn đầu vào-và hệ thống băng tải.
Tuân thủ điện áp và an toàn tùy chỉnh:Các bảng điện được nối dây theo điện áp đường dây tiêu chuẩn toàn cầu (380V/50Hz, 460V/60Hz, 230V/60Hz) với sự tuân thủ về vỏ an toàn CE hoặc UL.
Những gì người mua nên cung cấp cho một báo giá
Để nhận được đề xuất kỹ thuật được chia thành từng khoản và đề xuất kích thước máy, hãy gửi các thông số kỹ thuật sau:
Bản vẽ/Mẫu:Các tệp CAD 3D (định dạng .STEP hoặc .IGS) bao gồm phân bố độ dày thành, trọng lượng bộ phận và thiết kế hệ thống đường dẫn.
Thông số kỹ thuật khuôn:Số lượng khoang, kích thước khuôn (Dài x Rộng x Cao), yêu cầu về chiều cao-đóng và tải điện của đường chạy nóng.
Đầu ra mục tiêu:Tốc độ sản xuất hàng giờ mong muốn, thời gian chu kỳ mục tiêu và thông số kỹ thuật vật liệu (bao gồm chỉ số dòng chảy và nhà cung cấp nhựa).
Yêu cầu hạ nguồn:Nhu cầu tự động hóa (Ghi nhãn-trong khuôn, chiết xuất bằng robot, kiểm tra bằng hình ảnh) và tính khả dụng của tiện ích (công suất nước lạnh, thông số kỹ thuật của máy nén khí).
Câu hỏi thường gặp
Câu hỏi: Tốc độ chèn cần thiết cho các ứng dụng đóng gói tường mỏng là bao nhiêu?
Đáp: Bao bì có thành{0}}mỏng (độ dày thành dưới 0,6 mm) thường yêu cầu tốc độ phun từ 400 mm/s đến 800 mm/s. Làm đầy nhanh ngăn chặn sự đông cứng của nhựa trước khi đóng gói khoang hoàn chỉnh.
Hỏi: Việc tích hợp bộ tích lũy thủy lực tác động đến hiệu suất của máy như thế nào?
Đáp: Bộ tích lũy lưu trữ năng lượng thủy lực trong-các giai đoạn không phun của chu trình và xả năng lượng ngay lập tức trong quá trình đổ đầy. Điều này cho phép tốc độ phun cực cao mà không cần động cơ bơm thủy lực lớn quá mức.
Hỏi: Máy này có thể xử lý các vật liệu-tái chế sau tiêu dùng (PCR) không?
Đ: Vâng. Đối với các vật liệu chứa PCR hoặc nghiền lại lên đến 50%, chúng tôi khuyên bạn nên chỉ định thùng lưỡng kim và gói vít cùng với vòi lọc tan chảy-để bảo vệ khỏi bị nhiễm bẩn dạng hạt.
Hỏi: Thời gian sản xuất và giao hàng trung bình là bao lâu?
Đáp: Cấu hình máy tiêu chuẩn được lắp ráp tại nhà máy và chạy-thử nghiệm trong vòng 35 đến 45 ngày. Cấu hình tùy chỉnh hoặc tích hợp tự động hóa cụ thể thường yêu cầu 60 ngày trước khi thử nghiệm chấp nhận tại nhà máy (FAT).
Chú phổ biến: máy ép phun bao bì tốc độ cao, nhà sản xuất, nhà cung cấp, nhà máy sản xuất máy ép phun bao bì tốc độ cao tại Trung Quốc